


Záclonové háky pre obytné autá zlyhávajú častejšie, ako majitelia domov očakávajú, a vinníkom ...
Domov / Správy / Správy z priemyslu / Krimpovacie koncovky: Typy, kvalita lisovania a výroba lisovaných koncoviek
V obchode s káblovými zväzkami nedávno zošrotovali dvetisíc zalisovaných konektorov, ktoré prešli vizuálnou kontrolou, ale neprešli šesťdesiatsekundovým ťahovým testom pri 80 N. Číslo dielu bolo správne, vodič mal špecifikovaný vodič 1,5 mm2 a ten istý stolný lis vykonával túto prácu tri roky. Rozdiel bol spôsobený posunom priemeru valca drôtu jednej výrobnej šarže o 0,06 mm, čo stačilo na vytlačenie stlačenia prameňov mimo rozsah, kde sa meď spája do pevného spoja.
O kvalite krimpovania rozhodujú tri veci, ktoré sa musia zhodovať: valec koncovky, drôt a nástroje. Keď sa zhodujú, správne zalisovaná koncovka udrží väčšiu záťaž ako samotný drôt a zostane stabilná po celé desaťročia. Keď to neurobia, žiadna starostlivosť operátora to nevykompenzuje. V nasledujúcich častiach je vysvetlené, ako vytvoriť túto zhodu zámerne a nie náhodne.
Krimpovacia koncovka je lisovaný kovový kontakt s dvoma pracovnými oblasťami. Valec drôtu je trubica, ktorá prijíma odizolovaný vodič. Izolačná podpera, ak existuje, je druhý pár chlopní, ktoré zvierajú izoláciu a nie meď.
Správne zalisovanie jednoducho nezopne drôt. Forma stlačí hlaveň približne o 20 až 30 percent jej pôvodnej výšky, čím núti jednotlivé pramene a stenu valca, aby do seba zatiekli a vytvorili studený zvar. Výsledkom je plynotesný spoj bez cesty kyslíka do medi, čo je dôvod, prečo dobré zlisovanie odoláva korózii aj vo vlhkých motorových priestoroch a vonkajších ovládacích skriniach.
Normy ako UL 486A a IEC 60352-2 popisujú spoj podľa výkonu a nie podľa geometrie. Nezáleží im na tom, ako bol terminál tvarovaný, iba na tom, že hotové spojenie prežije mechanický ťah, pokles napätia, tepelné cykly a korózne testy. To je presne dôvod, prečo na rozmeroch valca, teplote materiálu a hrúbke pokovovania záleží viac ako na vzhľade hotového terminálu.
Väčšina projektov potrebuje iba dve alebo tri rodiny nižšie. Tretí stĺpec uvádza body, ktoré spôsobujú väčšinu návratnosti výroby a zlyhania v teréne.
| Typ terminálu | Typické spojenie | Čo skontrolovať pred kúpou |
|---|---|---|
| Krúžkový terminál | Svorníky, uzemnenie, batérie a uzemňovacie káble | Priemer čapu, hrúbka jazýčka, dĺžka hlavne oproti vymieňanému oku |
| Vidlicový alebo rýľový terminál | Zaskrutkujte koncovky na miestach, kde je ťažké úplné odstránenie | Medzera medzi vidlicou a veľkosťou skrutky a či sa vidlica môže skĺznuť pri vibráciách |
| Pinový terminál | Objímky a zásuvné svorkovnice | Priemer a dĺžka kolíka oproti vstupu do bloku plus sila vloženia |
| Tupý spoj | Spojenie dvoch drôtov v jednej línii vo vnútri postroja | Dĺžka hlavne na oboch stranách, farebné označenie izolácie oproti sortimentu drôtov |
| Rýchle odpojenie | Kontakty nožov v nízkoprúdových a prevádzkyschopných obvodoch | Šírka a hrúbka čepele, prídržná sila a úroveň vibrácií v montážnom bode |
| Vlajkový terminál | Pravouhlé spoje v tesných krytoch | Vôľa ohybu po zlisovaní a voľný priestor na stene puzdra |
| Rúrkové oko a objímka | Batériové káble, vysokoprúdový a jemný lankový kábel | Hrúbka steny, ťahaný alebo valcovaný valec a pokovovanie vhodné do prostredia |
Praktické pravidlo je jednoduché. Najprv vyberte štýl pripojenia na základe toho, ako často sa musí spoj otvárať, potom vyberte štýl valca na základe triedy drôtu a prúdu. Nákup podľa vzhľadu alebo samotnej ceny zvyčajne presúva problém na krimpovaciu stanicu.
Samotná veľkosť vodiča nestačí. Dva 1,5 mm2 drôty môžu byť vyrobené zo siedmich prameňov po 0,52 mm alebo z tridsiatich prameňov po 0,25 mm a jemnejšia trieda potrebuje iný valec a matricu. Použiteľný technický list uvádza rozsah vodičov v mm2 alebo AWG spolu s rozsahom priemerov izolácie. Ak je odizolovaný vodič pred krimpovaním voľne uložený vo valci alebo ho nemožno vložiť bez roztiahnutia prameňov, valec je pre tento drôt nesprávny.
Izolované terminály vymieňajú prúdovú kapacitu a teplotné hodnotenie pre rýchlosť a bezpečnosť pri dotyku. Vinylové návleky majú zvyčajne teplotu asi 75 stupňov Celzia, nylonové 105 stupňov Celzia a tepelne zmršťovacie verzie ešte vyššie. V blízkosti výfuku, brzdových potrubí alebo držiakov motora sa materiál objímky často znehodnotí skôr, ako dôjde k poškodeniu kovového spoja, takže hodnotenie objímky by sa malo chápať ako skutočný procesný limit a nie ako marketingové číslo.
Vibrácie, soľný sprej a tepelné cyklovanie menia odpoveď. Kruhová koncovka na správne dimenzovanom kolíku s poistnou podložkou odoláva vibráciám, ktoré by unavili rýľovú koncovku. Rýchlorozpojka existuje práve preto, že sa dá roztiahnuť, takže nepatrí nikam, kde sa spoj nesmie nikdy pohnúť.
Elektrolytická meď je predvolená pre vodivosť, mosadz je tuhšia a lacnejšia a fosforový bronz sa objavuje tam, kde je potrebné zachovať silu pružiny. Pocínovanie pokrýva väčšinu potrieb korózie a spájkovania, zatiaľ čo striebro je vyhradené pre veľmi nízky kontaktný odpor alebo zvýšenú teplotu. Tieto kompromisy sú skôr technické ako komerčné a ich zdôvodnenie je uvedené v tejto príručke ako si vybrať vhodné materiály na lisovanie kovov .
Najspoľahlivejšou kontrolou na úrovni dielne je stále meranie výšky zlisovania pomocou mikrometra na valci drôtu v porovnaní s hodnotou v údajovom liste nástrojov. Vizuálne kontroly sú na druhom mieste, no zachytávajú chyby, ktoré samotné meranie môže prehliadnuť.
Keď linka začne zlyhávať pri ťahových testoch, príčinou je takmer vždy jedna zo štyroch vecí: nesprávna matrica pre hlaveň, dĺžka odizolovania, ktorá ponecháva meď v izolácii, zmiešané série koncoviek z rôznych výrobných sérií alebo nástroje, ktoré prekročili interval údržby.
Koncovky sa vyrábajú progresívnym lisovaním, nie odlievaním alebo obrábaním. Zvitok medeného alebo mosadzného pásu, zvyčajne s hrúbkou 0,3 až 1,0 mm a často vopred pokovovaný, prechádza matricou, ktorá postupne vysekáva, preráža, formuje hlaveň, formuje pero a uvoľňuje časť. Valec je zvinutý do valca okolo tŕňa, takže jeho kruhovitosť, vnútorný priemer a hrúbka steny priamo závisia od stavu matrice a konzistencie pásu.
To je miesto, kde sa hromadenie tolerancie stáva drahým. Prevýšenie pásu, variácie hrúbky, opotrebovanie lisovnice a hrúbka pokovovania – to všetko posúva konečný priemer valca. Dodávateľ, ktorý kontroluje iba vonkajší obrys, môže stále odosielať koncovky, ktoré zlyhajú na krimpovacej stanici, pretože kritické rozmery sú skôr vo vnútri valca a okolo jazýčka než na vonkajšom okraji. Práca tohto druhu si vyžaduje procesné meranie, nielen konečnú kontrolu.
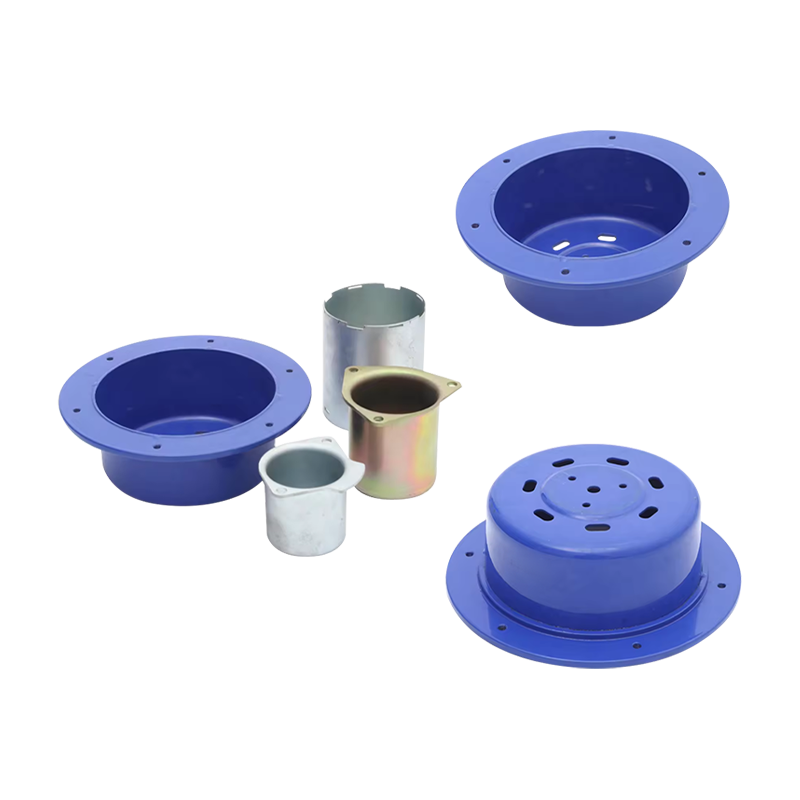
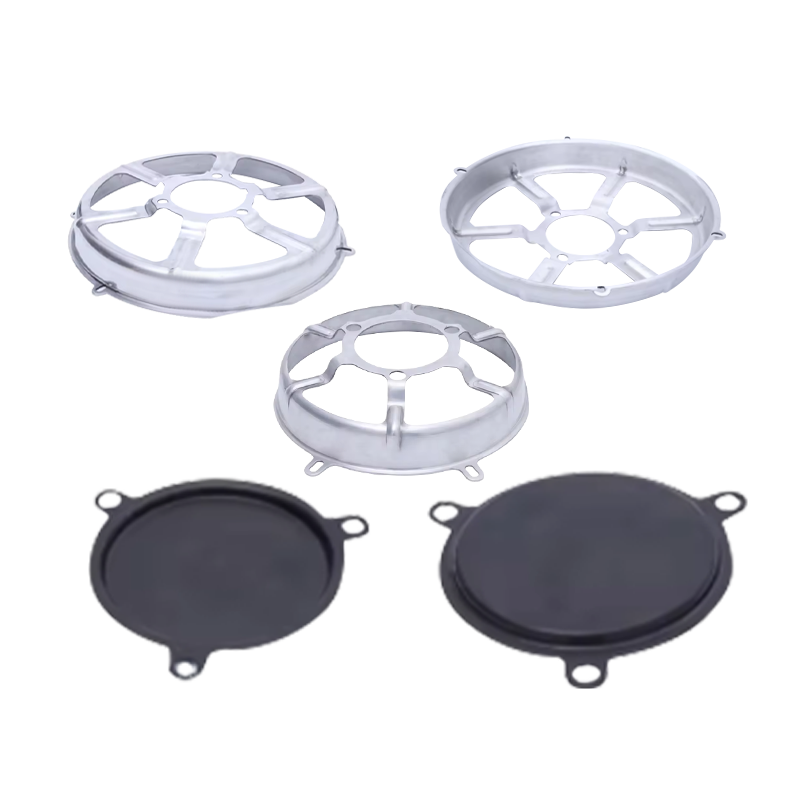
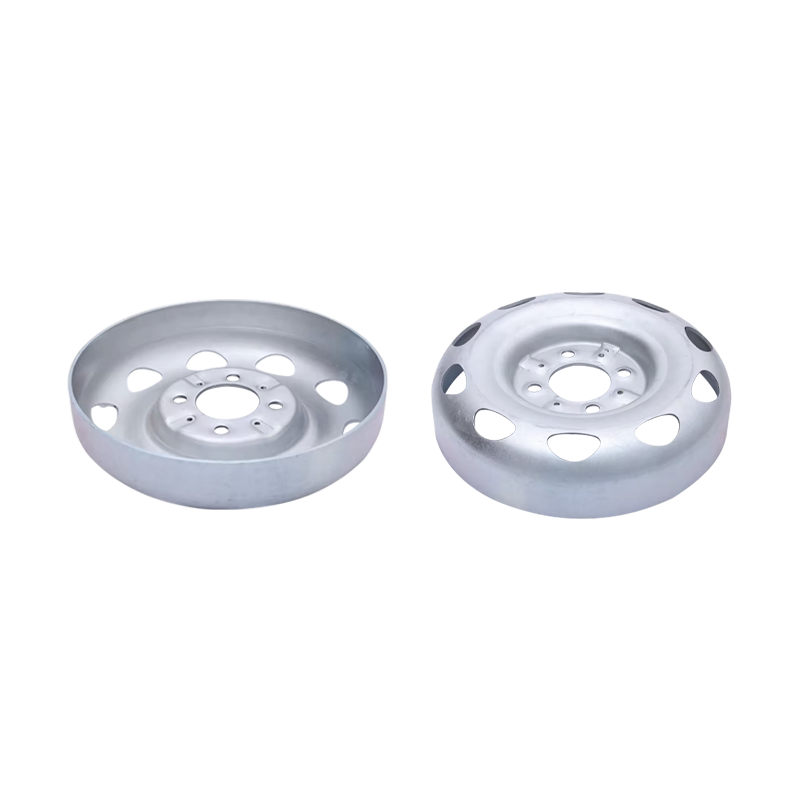
 Vysoko presné vlastné komponenty na lisovanie kovov pre aplikácie OEM Zákazkové lisovanie kovov pre komponenty s blízkou toleranciou, vrátane častí koncového typu, s meraním počas procesu na kontrolu kritických vnútorných rozmerov. Zobraziť produkt →
Rovnakú pozornosť si zaslúžia aj formovacie kroky. Vlajkové svorky, ktoré sú po zlisovaní ohnuté o deväťdesiat stupňov, oká s tvarovanými jazýčkami a pružinové kontakty, ktoré musia držať silu roky, to všetko závisí od polomerov ohybu a spätného ovládania, pretože tvarovaný prvok, ktorý sa uvoľní o niekoľko desatín milimetra, zmení spojovaciu silu hotového spojenia.
Nie každý terminál začína ako plochý pás. Uzavreté hlavňové oká, rúrkové objímky a konce káblov batérie často začínajú ako ťahaná škrupina, kde sa plochý polotovar vytvaruje do pohára a potom sa niekoľkými prechodmi zmenšuje, kým stena nedosiahne požadovanú hrúbku. Kresba poskytuje bezšvovú hlaveň bez švu, ktorá sa otvára pri vysokom prúde, ale tiež to znamená, že hrúbka steny sa medzi základňou a okrajom mierne líši a táto zmena priamo ovplyvňuje, ako sa hlaveň počas krimpovania deformuje.
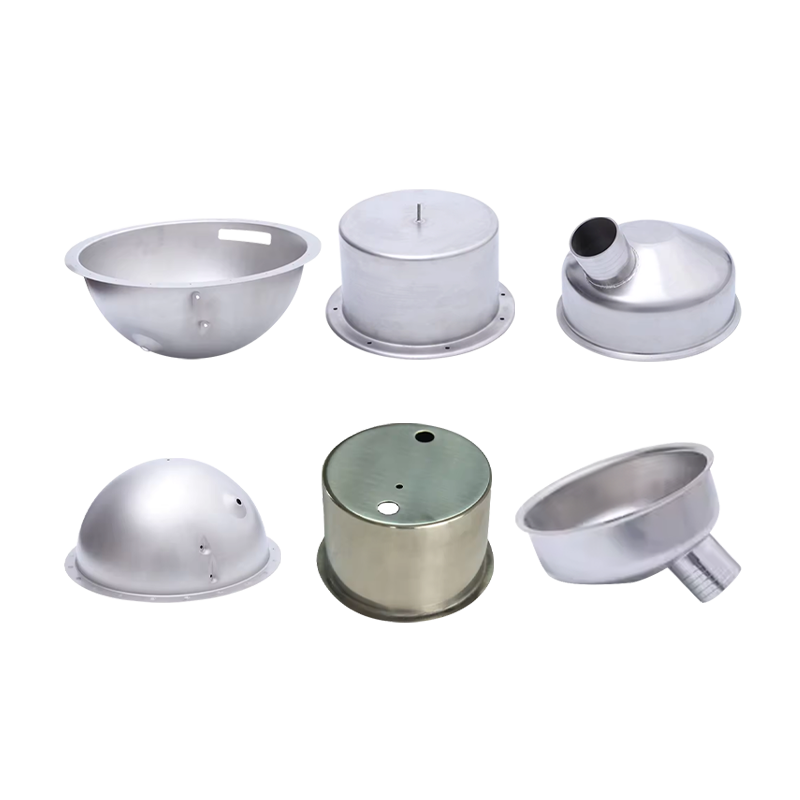
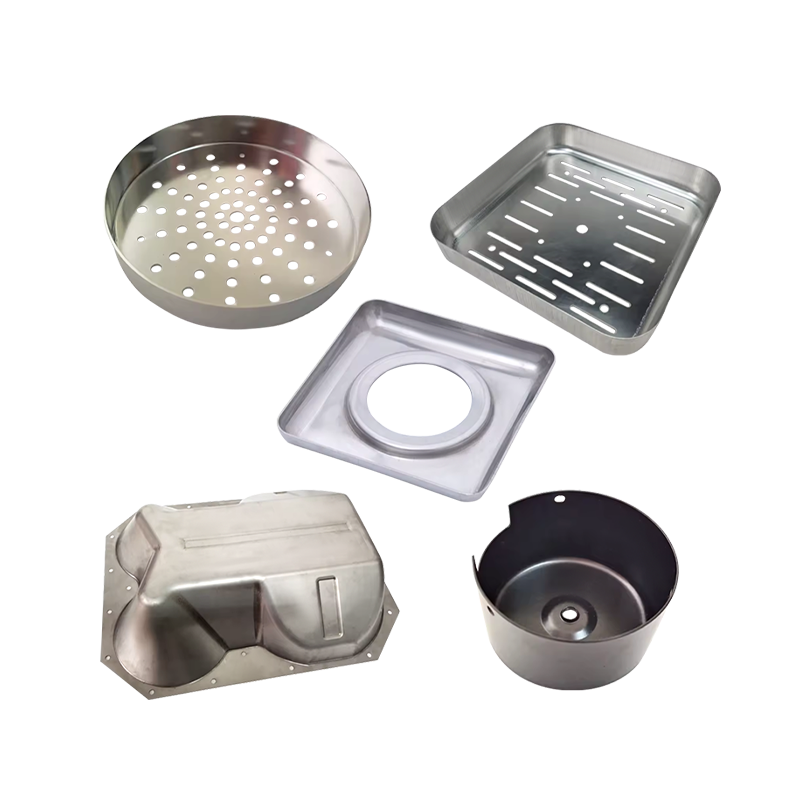
 Vlastné hlboko ťahané plechové diely z nehrdzavejúcej ocele Hlboko ťahané a lisované komponenty pre bezšvíkové sudy, kde hrúbka steny a sústrednosť ovplyvňujú krimpovanie a spoľahlivosť konečného spojenia. Zobraziť produkt →
Pre ťahaný valec by špecifikácia ťahania mala uvádzať hrúbku steny v oblasti zvlnenia, a nie priemer, plus sústrednosť voči otvoru. Dve frézy môžu obidva citovať 1,0 mm stenu a stále dodávať diely, ktoré sa inak krimpujú, pretože jedna drží 1,0 mm na základni a 0,9 mm na okraji, zatiaľ čo druhá robí opak.
Zákazková práca sa stáva nevyhnutnou, keď štandardný katalóg prestane zodpovedať realite: nezvyčajný vzor kolíkov, hlaveň s veľkosťou pre triedu drôtu, ktorú nikto nemá na sklade v skladovom termináli, pokovovanie potrebné pre špecifickú chemickú expozíciu alebo tvarovaný štítok, ktorý sa musí hodiť do existujúceho krytu. Kompletný dopyt by mal obsahovať nasledovné.
Nástroje sú časťou citátu, ktorá si zaslúži podrobné prečítanie. Dodávateľ, ktorý prevádzkuje vlastnú lisovňu, môže upraviť priemer valca po prvej skúške krimpovania, zatiaľ čo obchodná spoločnosť môže podať sťažnosť iba vyššie, čo zvyčajne znamená, že oprava príde o jednu zásielku príliš neskoro. Tento rozdiel v čase odozvy je hlavným dôvodom, prečo kupujúci hľadajú zákazková továreň na lisovanie kovov a hlboké ťahanie namiesto predajcu pre tento typ kontaktu.
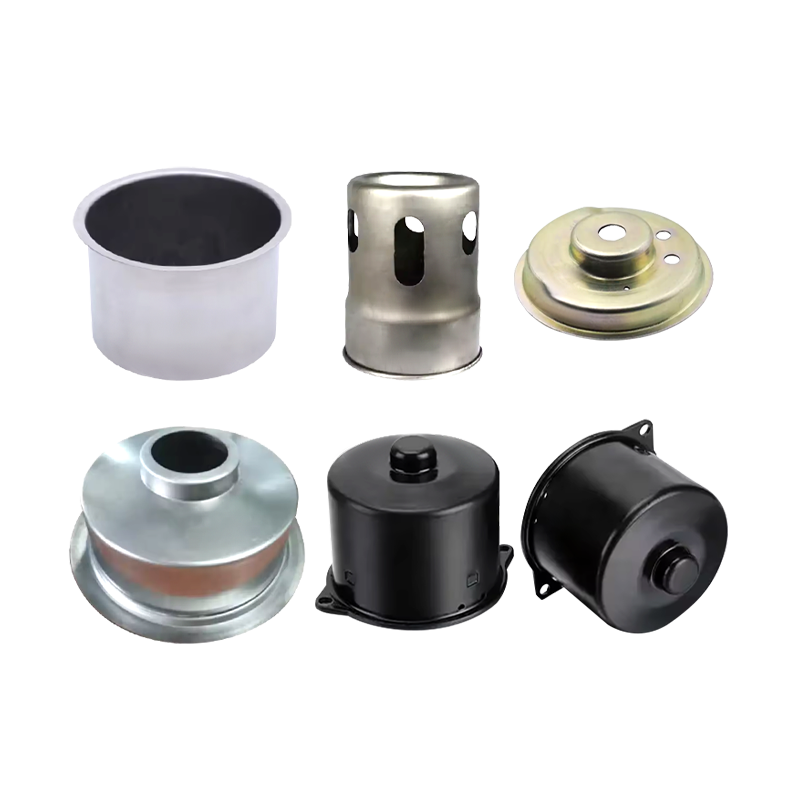
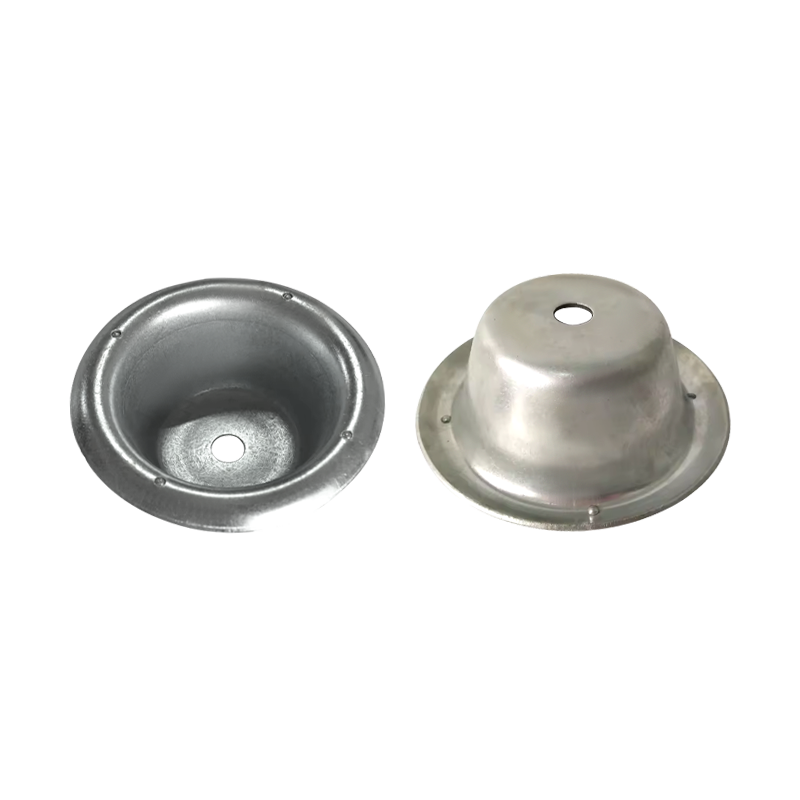
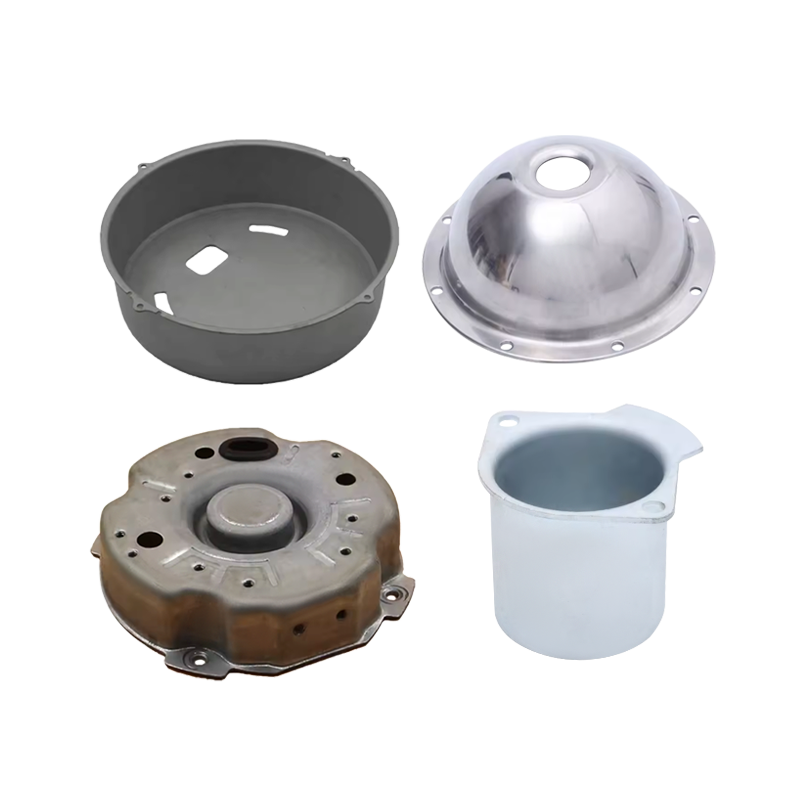 Služby ohýbania a hlbokého kreslenia lisovaním kovov na mieru OEM lisovanie, ohýbanie a hlboké ťahanie pre krimpovacie kontakty s vlastnými nástrojmi, ktoré umožňujú rýchle korekcie rozmerov po skúšobných prevádzkach. Zobraziť produkt →
Nie. Správne dimenzovaný a správne zalisovaný spoj nepotrebuje žiadne spájkovanie. Spájka spevňuje oblasť prameňa, kde drôt opúšťa hlaveň, a táto vystužená časť je miestom, kde vznikajú únavové trhliny pri vibračných aplikáciách. Spájkovanie patrí ku konektorom spájkovacej misky a niekoľkým veľmi malým veľkostiam drôtov, nie k poriadnemu zalisovaniu.
Odmerajte výšku zalisovania na valci drôtu, potvrďte, že sedí v tolerancii nástroja, potom skontrolujte hrdlo zvona, podperu izolácie a všetky odrezané pramene. Dokončite ťahovým testom pri hodnote uvedenej v údajovom liste terminálu. Všetky tri kontroly spolu, ani jeden z nich sám.
Nie. Matrice sú prispôsobené veľkosti hlavne, štýlu hlavne a rozsahu drôtu. Ráčnový nástroj môže pokrývať celý rad izolovaných koncoviek, ale jeho použitie na inej skupine valcov vytvára spoje, ktoré vyzerajú uzavreté a napriek tomu zlyhávajú pri testovaní.
Väčšina problémov s krimpovaním sú problémy so špecifikáciou, ktoré sa objavia neskôr ako výrobné problémy. Upevnite triedu drôtu, valec, pokovovanie a nástroje ako jedno rozhodnutie a potom spoj overte meraním a nie vzhľadom. Tento prístup stojí niekoľko hodín vo fáze ťahania a šetrí celé výrobné dávky na krimpovacej stanici.
Háčiky na závesy pre obytné automobily: Kovové možnosti, inštalácia a zákazková výroba
Kompletný sprievodca inštalačnou súpravou drezu Campervan: Časti, montáž a netesnosti
Či už sa chcete stať naším partnerom, alebo potrebujete naše profesionálne poradenstvo alebo podporu pri výbere produktov a riešení problémov, naši odborníci sú vždy pripravení pomôcť do 12 hodín na celom svete
kontaktujte nás
Phone:+86 139-5824-9488
FAX :+86 574-86150176
E-mail: [email protected] [email protected]
Address: Jednotka 2, budova 19, park Zhichuangzhizao, priemyselná zóna Chengdong, Xiangshan, Ningbo, 315705, Zhejiang, Čína
Záclonové háky pre obytné autá zlyhávajú častejšie, ako majitelia domov očakávajú, a vinníkom ...
V obchode s káblovými zväzkami nedávno zošrotovali dvetisíc zalisovaných konektorov, ktoré pre...
Otvoríte súpravu na inštaláciu drezu pre obytný automobil a uvidíte nerezovú misku, kohútik, č...
