


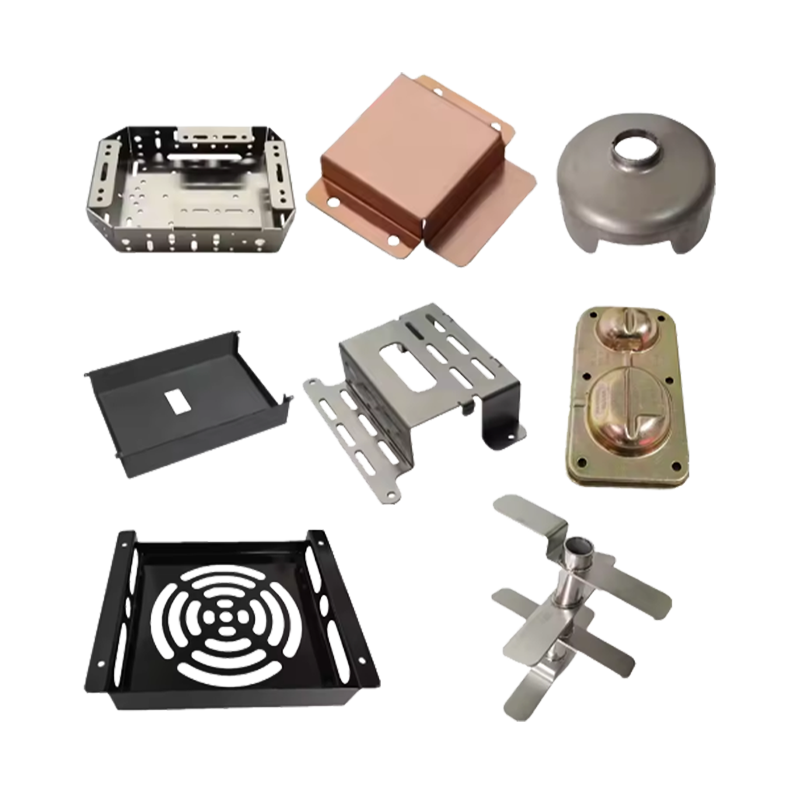
Predstavte si kuchyňu dodávky na konci prašnej prístupovej cesty: veko je spustené, pult je či...
Domov / Správy / Správy z priemyslu / rýchloupínacie pánty: Aplikácie, Kritériá výberu a Praktické pokyny
Dvere skrine na karavane začnú hrkotať po niekoľkých tisíckach kilometrov. Západka brány dobytka sa uvoľní do týždňa. Prístupový panel na kryte stroja sa už nezatvorí. Vo väčšine týchto prípadov nie je na vine čap pántu. Skutočnou príčinou je, že rýchloupínací pánt bol vybraný len pre pohodlie, bez toho, aby sa skontrolovalo, čo musí čap, páka a konzola vydržať v prevádzke.
Krátka odpoveď: pánty s rýchlym uvoľnením zostanú tesné iba vtedy, keď sú spoločne špecifikované uvoľňovací mechanizmus, trieda materiálu a tolerancie ohybu. Zarovnajte tieto tri časti a súčiastka môže bežať stovky tisíc cyklov. Pomýlite si ich a žiadne uťahovanie nepomôže, pretože vôľa je zabudovaná do geometrie už od prvého chodu razenia.
Neexistuje žiadny univerzálny dizajn rýchleho uvoľnenia. Každý mechanizmus porovnáva rýchlosť prevádzky s upínacou silou, cenou a citlivosťou na toleranciu a správna voľba závisí od toho, ako často sa spoj otvára a koľko zaťaženia nesie v zatvorenom stave.
Spravidla uvádzajte počet cyklov na výkrese a nie názov mechanizmu. Dodávateľ, ktorý vie, že spoj bude otvorený 200 000-krát, bez opýtania špecifikuje tvrdený kolík a užší vývrt.
Návraty polí majú tendenciu zoskupovať sa okolo piatich bodov a štyri z nich sú nastavené vo fáze kreslenia a nie pri zostavovaní.
Závesné listy sú zvyčajne hrubé 1,2 mm až 4,0 mm. Tenšie časti šetria hmotnosť a náklady, ale znižujú tuhosť, ktorá udržuje kĺb pri zaťažení guľatý, a preto sú tenké nerezové pánty často uvoľnené dlho predtým, ako vyzerajú opotrebované.
| Materiál listu | Obvyklá hrúbka | Pin a mechanizmus | Praktické obmedzenie |
|---|---|---|---|
| Nízkouhlíková oceľ valcovaná za studena | 1,5 až 3,0 mm | Pozinkovaný oceľový kolík | Najnižšia cena, ale o životnosti korózie rozhoduje kvalita pokovovania |
| Pozinkovaná oceľ | 1,5 až 2,5 mm | Pozinkovaný alebo nerezový kolík | Hrúbka povlaku musí byť zohľadnená v kĺbe medzery |
| Nerezová oceľ 304 | 1,2 až 3,0 mm | 304 pin, zodpovedajúca trieda | Vyššie odpruženie, takže väčší polomer ohybu a väčšia tonáž lisu |
| hliník 5052 | 2,0 až 4,0 mm | Nerezový špendlík s ochranou proti zadretiu | Odolné voči svetlu a korózii, ale riziko zadierania vo vývrte |
Pre umývanie, námorné alebo vonkajšie použitie, 304 pokrýva väčšinu prípadov a 316 stojí za prémiu, kde sú prítomné chloridy. Ak je krídlo oceľové, kolík by mal byť stále nehrdzavejúci alebo pokovovaný so špecifikovanou hmotnosťou povlaku, pretože lacný kolík je najrýchlejší spôsob, ako zmeniť dobrý pánt na skorodovaný.
Dva rozmery spôsobujú väčšinu sporov medzi výkresom a hotovým dielom. Prvým je poloha otvoru vzhľadom na ohyb. Udržujte stred otvoru najmenej 2,5-násobok hrúbky materiálu plus vnútorný polomer ohybu ďalej od línie ohybu. Čokoľvek bližšie bude ťahať ovál pri formovaní a žiadny kontrolný argument túto fyziku nezmení.
Druhým je medzera medzi kĺbmi. Ponechajte 0,2 až 0,3 mm axiálnej vôle na spoj na dieloch, ktoré budú lakované, a 0,10 mm na holých kovových spojoch, ktoré nesmú hrkať. Minimálny vnútorný polomer ohybu je približne jedna hrúbka materiálu pre mäkkú oceľ a jeden a pol hrúbky pre žíhanú nehrdzavejúcu oceľ 304; užšie polomery riskujú prasknutie v kĺbe, kde už bol materiál najtvrdšie opracovaný.
Pomáha tiež povedať, ako sa bude merať rovinnosť. Označenie rovinnosti 0,3 mm na 150 mm krídle znamená veľmi odlišné veci na povrchovej doske a na výrobnom zariadení a rozdiel sa prejavuje ako dvere, ktoré sa zatvárajú na lavici a nie na vozidle.
Väčšina rýchloupínacích pántov môže byť vyrobená ako jeden lisovaný list s dvoma ohybmi plus zakúpený kolík a pružina. Keď sa dizajn zmení na päťdielny zvarenec s opracovaným výstupkom, jednotkové náklady sa zvyčajne zvýšia o 40 až 70 percent a doba prípravy sa zdvojnásobí, bez toho, aby sa zvýšila funkčnosť.
Tri návyky znižujú náklady vo fáze obrábania. Vytvarujte kĺb z listu namiesto toho, aby ste naň privarili rúrku. Použite rovnaký priemer otvoru pre kolík a upevňovacie skrutky, takže jedna veľkosť vrtáka alebo razidla pokrýva obe. A udržujte sekundárne operácie mimo opotrebovaných povrchov, pretože odstraňovanie otrepov a omieľanie po pokovovaní alebo nátere odstráni presne tú vrstvu, za ktorú ste zaplatili.
Objem rozhoduje o procese. Viac ako približne 50 000 dielov ročne sa progresívna matrica rýchlo zaplatí. Menej ako 5 000 kusov je rezanie laserom plus ohýbanie ohraňovacím lisom s jednoduchým prípravkom takmer vždy lacnejšie, najmä pre pánty s viac ako jednou dĺžkou kĺbu. Dodávateľ, ktorý prevádzkuje obe trasy, môže úprimne citovať crossover namiesto toho, aby tlačil každú úlohu na kocku.
Štandardom pre interiérové oceľové pánty je zinkovanie s hrúbkou 8 až 12 mikrónov s trojmocnou pasiváciou a v závislosti od špecifikovanej triedy je reálna odolnosť voči soľnej hmle 96 až 240 hodín. Práškový náter s hrúbkou 60 až 90 mikrónov poskytuje lepšiu odolnosť proti nárazu a UV žiareniu, ale musí byť maskovaný na kĺbe alebo musia byť diely navrhnuté s ohľadom na extra hrúbku.
Nehrdzavejúce časti stále potrebujú pasiváciu po prevrátení, pretože vložené voľné železo z nástrojov sa vonku počas niekoľkých týždňov prejaví ako hrdzavé škvrny. Bez ohľadu na zvolenú povrchovú úpravu jasne uveďte, ktoré povrchy sú opotrebované a musia zostať bez náteru.
Pošlite tieto body kresbou a väčšina tam a späť zmizne skôr, ako sa odreže prvá vzorka.
V tomto bode sa zvyčajne objavia materiálne otázky a krátky odkaz ako si vybrať materiály pre kovové lisovacie diely pokrýva logiku výberu známok, ktorá sa nachádza za tabuľkou vyššie.
Rýchloupínacie pánty presne zapadajú do rodiny tvarovania plechu: vysekávanie, dierovanie, ohýbanie, niekedy plytké ťahanie kĺbu, potom pokovovanie alebo poťahovanie. Ningbo Dasheng Metal Products prevádzkuje celý tento reťazec vo vlastnej réžii, s lismi od 4T do 1000T, lisovacou kapacitou do 1300 x 1000 mm a hrúbkou materiálu 20 mm, hlbokým ťahaním do hĺbky 450 mm a priemerom 1000 mm, navyše s vlastnou nástrojárňou a certifikáciou ISO 9001:2015.
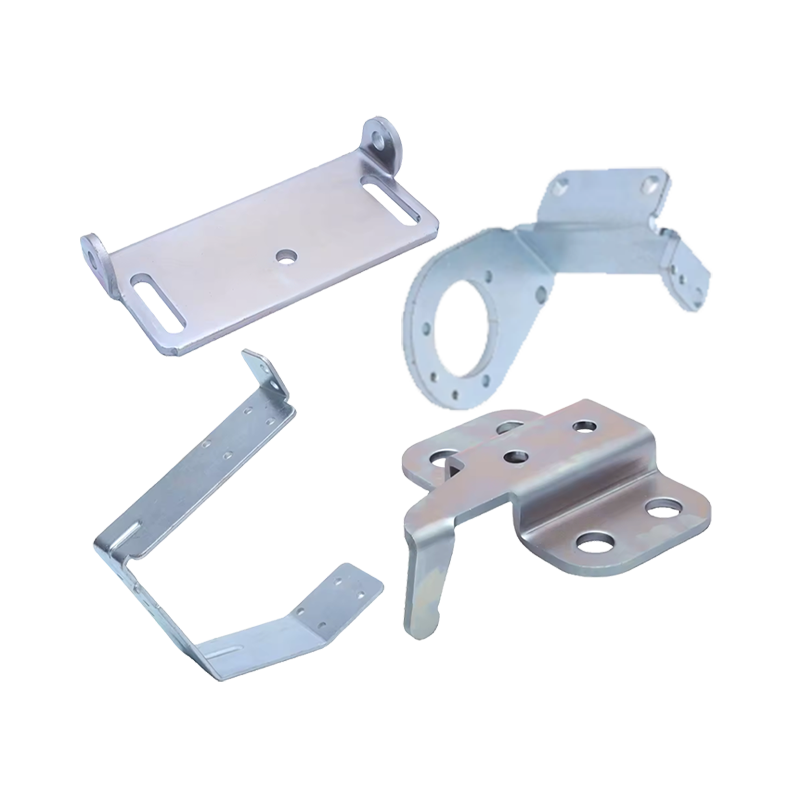
V prípade krídel závesov to znamená, že jeden dodávateľ môže uviesť polotovar, ohyby, tvarovanie kĺbu a konečnú úpravu a ponechať medzeru v kĺbe na tej istej revízii výkresu. Časti vyrobené podľa výkresu alebo vzorky sú normálnym pracovným režimom.
 Zákazková výroba plechu a lisovaných kovových dielov Poskytuje zákazkovú výrobu plechov vrátane ohýbania, laserového rezania a razenia pre krídelká pántov a lisované vrecká, s povrchovou úpravou až po kreslenie. Zobraziť produkt →
Tam, kde dizajn potrebuje ťažší list alebo lisovanú kapsu pre aretačnú pružinu, tá istá dielňa vykonáva vysoko presné lisovacie práce s nástrojmi vyvinutými interne, čo skracuje slučku medzi toleranciou, ktorá nebude držať, a korekciou matrice.
 Vysoko presné lisovanie kovov a spracovanie komponentov Vlastné lisované komponenty s vývojom nástrojov, lisy do 1000T, ohýbanie, zváranie a konečná úprava pre závesy a diely vonkajších zariadení. Zobraziť produkt →
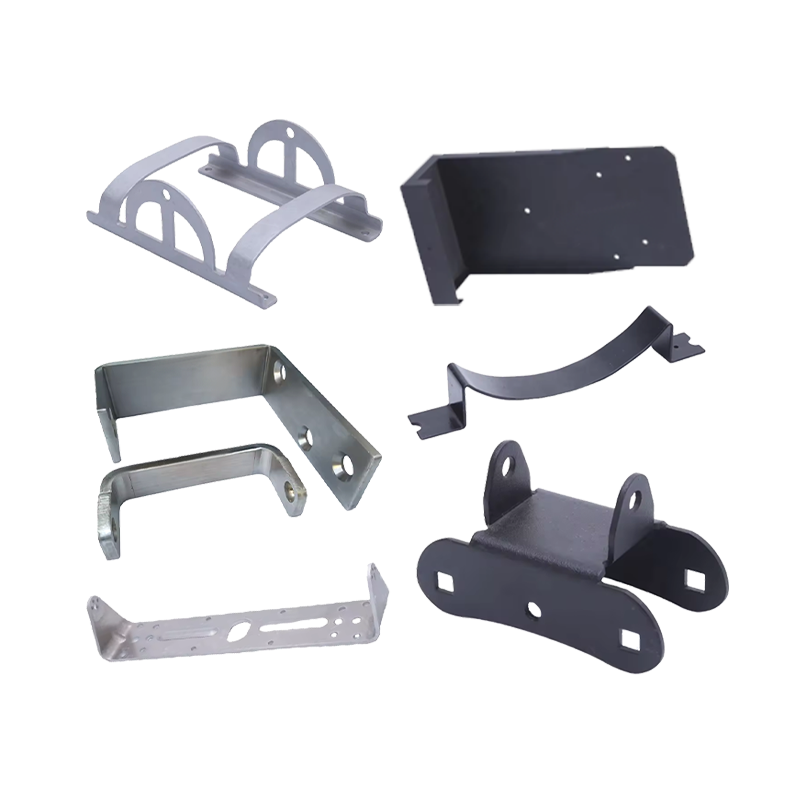
Lakované pánty a pánty pre vonkajšie vybavenie zvyčajne potrebujú ohýbanie, zváranie a práškové lakovanie v jednom prúde, ktorý sa tiež rieši pod jednou strechou.
 Vlastné ohýbanie kovov, razenie a práškové lakovanie Ohýbanie, dierovanie a razenie plechov na zákazku s práškovým lakovaním pre lakované pánty, zvárané rámy a presné kryty. Zobraziť produkt →
Viac o strane tvarovania, vrátane ohýbania, rezania laserom a zváraných rámov, je uvedené nižšie ohýbanie dielov na mieru .
Rýchloupínací záves je malá časť s nezvyčajne tesnou úlohou: musí nájsť, upnúť, uvoľniť ručne a pokračovať vo všetkých troch po tisíckach cyklov. Špecifikácia, ktorá to umožňuje, nie je zložitá, ale musí sa zapísať, krycia vôľa na kolíku, vzdialenosť otvoru od ohybu, medzera v kĺbe pred potiahnutím a dvojica materiálov pre kolík. Výkresy, ktoré uvádzajú tieto štyri hodnoty, spolu s počtom cyklov a hodinami korózie, sa vo všeobecnosti presúvajú zo vzorky do výroby bez tretieho kola zmien nástrojov, ktoré pohlcujú plán.
RV umývadlo s vekom: sklenené kryty, výrezy a tipy na výrobu dodávok
Držiak na pripevnenie televízora pre obytný automobil: Dizajn, materiály a vlastné zdroje OEM
Či už sa chcete stať naším partnerom, alebo potrebujete naše profesionálne poradenstvo alebo podporu pri výbere produktov a riešení problémov, naši odborníci sú vždy pripravení pomôcť do 12 hodín na celom svete
kontaktujte nás
Phone:+86 139-5824-9488
FAX :+86 574-86150176
E-mail: [email protected] [email protected]
Address: Jednotka 2, budova 19, park Zhichuangzhizao, priemyselná zóna Chengdong, Xiangshan, Ningbo, 315705, Zhejiang, Čína
Predstavte si kuchyňu dodávky na konci prašnej prístupovej cesty: veko je spustené, pult je či...
Dvere skrine na karavane začnú hrkotať po niekoľkých tisíckach kilometrov. Západka brány dobyt...
24-palcový obytný televízor váži približne 3,5 kg a 32-palcová obrazovka na otočnom ramene môž...
